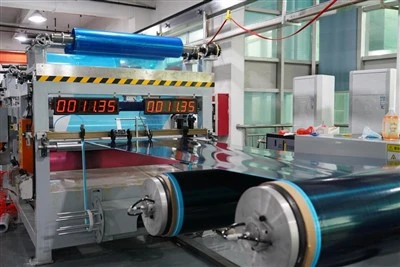
Att välja mellan ett pultruderat rör och ett rulllindat rör är ett viktigt beslut i kolfiberproduktdesign. Även om båda tillverkningsprocesserna producerar lätta kompositrör, kan deras fiberarkitektur, produktionsmetoder, mekaniska beteende och kostnadsstrukturer skilja sig avsevärt.
För ingenjörer, OEM-tillverkare och industriella köpare hjälper förståelsen av pultruderade rör vs rulllindade rör att avgöra vilken konstruktion som är bättre lämpad för en specifik tillämpning. Beslutet påverkar mer än draghållfastheten. Böjstyvhet, vridmotstånd, dimensionsstabilitet, ytkvalitet, bearbetningskrav och produktionsvolym måste också beaktas.
Ett pultruderat kolfiberrör tillverkas genom en kontinuerlig process som i första hand riktar upp förstärkningsfibrer längs rörets längd. Denna konstruktion är ofta lämplig för konstruktionselement som kräver hög längsgående styvhet och konsekventa tvärsnittsdimensioner.
Ett rulllindat kolfiberrör tillverkas genom att linda kolfiberprepreg-ark eller tejper runt en dorn, följt av konsolidering och härdning. Eftersom individuella lager kan arrangeras i olika riktningar, erbjuder rullomslagna rör större flexibilitet när man designar ett laminat för böjning, vridning, tvärbelastning eller kombinerade spänningar.
Ingen av processerna blir automatiskt bättre i varje applikation. Rätt val beror på erforderlig bärförmåga, laminatdesign, dimensioner, driftsmiljö och tillverkningsbudget.
Den här guiden förklarar skillnaderna mellan pultruderade rör och rulllindade rör och ger praktiska urvalskriterier för industriella kolfiberkomponenter.
Vad är ett Pultruded Tube?
Ett pultruderat kolfiberrör tillverkas genom att kontinuerligt dra förstärkningsfibrer genom ett hartsimpregneringssystem och en uppvärmd formningsform. Munstycket etablerar rörets tvärsnittsgeometri medan hartset härdar, vilket ger en styv kompositprofil.
Processen är särskilt lämplig för att producera långa, raka komponenter med konsekvent tvärsnitt. Kontinuerliga kolfiberrovings är vanligtvis anordnade i första hand längs den längsgående axeln, vilket gör att förstärkningen kan bära avsevärda axiella belastningar.
Hur fungerar pultruderingsprocessen?
Tillverkningsprocessen omfattar vanligtvis fem steg.
1. Fibermatning
Kontinuerliga kolfiberförgarn levereras från rullar och styrs in i produktionslinjen. Fiberspänning och inriktning måste kontrolleras för att undvika ojämn fördelning av armeringen.
2. Hartsimpregnering
Fibrerna är impregnerade med ett kompatibelt hartssystem. Hartsviskositet, vätningskvalitet och fiberfördelning påverkar den färdiga kompositens integritet.
3. Förformning
Styrningar arrangerar fibrerna i den avsedda rörformiga profilen innan de går in i formningsformen. Förformningssteget hjälper till att fastställa geometrin och förstärkningsarrangemanget.
4. Formning och härdning
Den impregnerade armeringen passerar genom en uppvärmd form. Formen definierar tvärsnittet, medan härdningsprocessen omvandlar hartset till en styv matris.
5. Kontinuerlig dragning och skärning
En dragmekanism för fram den härdade profilen genom produktionslinjen. Det färdiga röret kapas sedan till angiven längd och inspekteras.
Huvudfördelarna med pultruderade rör
Den främsta fördelen med pultrudering är kontinuerlig produktion. När verktygs- och processparametrarna väl har kvalificerats kan tillverkare producera upprepade profiler med relativt konsekventa dimensioner och materialegenskaper.
Pultruderade kolfiberrör är ofta lämpliga för applikationer där längsgående styvhet, låg vikt och repeterbar geometri är huvudkraven.
Typiska applikationer inkluderar industriella stödstrukturer, ramar för robotutrustning, lätta stavar, teleskopstänger och strukturella komponenter som huvudsakligen utsätts för axiella eller böjande belastningar.
Ett övervägande längsgående fiberarrangemang ger emellertid inte automatiskt hög tvärhållfasthet eller ringhållfasthet. Lokal kompression, vridning och koncentrerade belastningar kan kräva ytterligare förstärkning eller en annan laminatarkitektur.
Köpare bör därför bekräfta den faktiska konstruktionen av röret snarare än att anta att alla pultruderade produkter har identiska mekaniska egenskaper.
Vad är ett rullförpackat kolfiberrör?
Ett rulllindat kolfiberrör tillverkas genom att placera kolfiberprepreg-ark eller tejper runt en cylindrisk dorn. Armeringen är anordnad i lager enligt en specificerad fiberorientering och laminatsekvens. Aggregatet komprimeras sedan och härdas innan röret avlägsnas från dornen och färdigställs.
Kolfiberprepreg innehåller förstärkningsfibrer som redan har impregnerats med en kontrollerad mängd harts. Beroende på materialsystem och produktionsspecifikation kan rullomslagna rör härdas med en ugn, autoklav eller annat kvalificerat härdningssystem.
Hur fungerar rullinpackningsprocessen?
Processen inkluderar vanligtvis följande operationer.
1. Prepreg materialberedning
Prepreg av kolfiber väljs enligt önskad fibertyp, hartssystem, tjocklek och mekaniska egenskaper. Materiallagring och hantering ska följa leverantörens krav.
2. Skärning och förberedelse av lager
Prepreg skärs i de önskade former och dimensioner. Skiktens orientering, överlappning och skärnoggrannhet är viktiga eftersom de påverkar den slutliga laminatarkitekturen.
3. Layup och inpackning
De förberedda skikten lindas runt en dorn. Beroende på produktdesignen kan laminatet inkludera längsgående, bias eller periferiell förstärkning.
4. Packning och härdning
Den lindade enheten är komprimerad för att minska oönskade tomrum och förbättra konsolideringen. Röret härdas sedan under de angivna temperatur- och tryckförhållandena, där så är tillämpligt.
5. Borttagning och efterbehandling av dornen
Efter härdning tas röret bort från dornen när verktygsdesignen tillåter. Skärning, trimning, ytfinishing och dimensionsinspektion avslutar tillverkningsprocessen.
Varför är fiberorientering viktig i rulllindade rör?
Den huvudsakliga tekniska fördelen med rulllindade rör är möjligheten att designa olika fiberorienteringar inom en komponent.
Längsförstärkning bidrar till axiell styvhet. Bias-lager kan stödja skjuvning i planet och påverka vridningsprestanda. Omkretsförstärkning kan förbättra motståndet mot ringspänningar och vissa former av tvärbelastning.
Till exempel kan en lätt robotarm behöva hög böjstyvhet utan överdriven massa. En roterande axel kan kräva ett noggrant balanserat laminat för att motstå vridningsbelastningar. Ett rör som utsätts för radiell kompression kan behöva förstärkning som inte tillhandahålls tillräckligt av en enkel längsgående konstruktion.
Den slutliga prestandan beror fortfarande på fiberkvalitet, hartsegenskaper, laminattjocklek, konsolideringskvalitet och tillverkningskontroll. Ett rullförpackat rör bör därför utvärderas med hjälp av dess faktiska konstruktion och relevanta testdata.
Pultruded Tube vs Roll-Wrapped Tube: nyckelskillnader
Den viktigaste skillnaden i tillverkning av pultruderade rör kontra rulllindade rör är hur förstärkningsfibrerna är placerade i rörväggen.
Pultrusion använder i första hand kontinuerlig längsgående förstärkning. Roll-inpackning gör att tillverkaren kan kombinera lager med olika fiberorientering, vilket ger större flexibilitet när det gäller att skräddarsy laminatet till de förväntade belastningsförhållandena.
| Jämförelsefaktor | Pultruderat rör | Rulllindat rör |
|---|---|---|
| Tillverkningsmetod | Kontinuerlig dragning genom en uppvärmd form | Prepreg layup och lindning runt en dorn |
| Huvudarmeringsriktning | Övervägande längsgående | Longitudinell, bias, periferisk eller kombinerad |
| Produktionsmetod | Kontinuerlig profilproduktion | Delvis förberedelse och härdning av laminat |
| Axiell styvhet | Väl lämpad för hög längsgående styvhet | Beror på andelen längsgående armering |
| Torsionsbeteende | Beror på konstruktion och tillgänglig off-axial armering | Kan skräddarsys med lämpliga förspänningsskikt |
| Bågeförstärkning | Begränsad i konventionella längsgående konstruktioner | Kan integreras i laminatdesignen |
| Tvärsnittskonsistens | Lämplig för repeterbara fasta profiler | Beror på dornnoggrannhet och uppläggningskontroll |
| Ytfinish | Beror på form, harts och efterbehandlingsprocess | Beror på dorns yta, packning, härdning och efterbehandling |
| Längdflexibilitet | Väl lämpad för kontinuerliga långa profiler | Influerad av dornhantering och härdningsutrustning |
| Verktyg | Formning av form och dragutrustning | Dorn, uppläggningsverktyg och härdningsutrustning |
| Produktionsekonomi | Ofta gynnsamt för upprepade profiler med hög volym | Ofta attraktivt för skräddarsydda laminatkrav |
| Typiska applikationer | Strukturella stöd, stänger och upprepade profiler | Robotrör, sportutrustning, skaft och anpassade strukturella rör |
Dessa är generella processegenskaper snarare än universella produktspecifikationer. Ett speciellt rullförpackat rör kan utformas primärt för axiell belastning, medan ett pultruderat rör kan innefatta ytterligare förstärkning. Den faktiska fiberarkitekturen avgör hur komponenten presterar.
Vilket rör är starkare?
Det finns inget entydigt svar utan att specificera belastningsriktning, rördimensioner, laminatdesign och testmetod.
Ett pultruderat rör med kontinuerliga längsgående fibrer kan fungera bra under axiell spänning och böjning. Ett rulllindat rör med lämplig förstärkning utanför axeln kan vara bättre lämpad för kombinerad böj- och vridbelastning.
Jämförelsen måste också ta hänsyn till väggtjocklek och massa. Ett tyngre rör kan uppvisa större absolut styrka helt enkelt för att det innehåller mer material. För lättviktstekniska tillämpningar kan det vara mer informativt att jämföra prestanda vid motsvarande massa eller strukturella krav.
Vilka applikationer är bättre lämpade för varje process?
Rätt val beror på komponentens funktionskrav snarare än enbart tillverkningsetiketten.
Applikationer för pultruderade kolfiberrör
Pultruderade rör är generellt lämpliga för applikationer som kräver ett stabilt tvärsnitt, konsekvent längsgående förstärkning och upprepad produktion.
Exempel inkluderar:
Industriella strukturella stöd.
Lätta utrustningsramar.
Långa stavar och raka profiler.
Teleskopstolpar och stödelement.
Upprepade komponenter för automationssystem.
Pultrusion kan vara särskilt attraktivt när en produkt har etablerade dimensioner och tillverkas i stora kvantiteter. Kontinuerlig produktion kan minska repetitivt installationsarbete och stödja konsekvent produktion.
Innan du lägger en beställning bör köpare bekräfta ytterdiameter, innerdiameter, väggtjocklek, rakhet, längdtolerans och ytfinish. Där röret kommer att borras, klämmas fast, limmas eller mekaniskt ansluts, bör lokala belastnings- och bearbetningsskador också beaktas.
Applikationer för rulllindade kolfiberrör
Rulllindade rör är lämpliga när designen drar nytta av större kontroll över laminatarkitekturen.
Typiska applikationer inkluderar:
Robotarmskomponenter och lätta mekaniska sammansättningar.
Kolfiberrör för sportutrustning.
Drivaxlar och torsionsbelastade komponenter.
Anpassade strukturella rör med specifika fiberorienteringar.
Lättviktskomponenter som utsätts för kombinerad belastning.
En rullomslagen konstruktion gör det möjligt för designers att välja skiktsekvens enligt de förväntade påfrestningarna. Detta kan hjälpa till att uppnå en lämplig balans mellan axiell styvhet, vridningsrespons och tvärgående prestanda.
Fördelen beror på kvaliteten på den tekniska designen. En dåligt vald layup kan introducera svaga riktningar eller onödig vikt. Köpare bör begära en beskrivning av laminatkonstruktionen och avgöra om leverantören kan verifiera relevanta mekaniska egenskaper.
Vilka faktorer påverkar kostnaden för pultruderade och rulllindade rör?
Kostnaden för ett kolfiberrör beror på materialval, dimensioner, produktionsvolym, tillverkningskomplexitet, kvalitetskrav och sekundära operationer.
Pultrusion kan erbjuda ekonomiska fördelar för upprepade profiler eftersom produktionslinjen arbetar kontinuerligt efter installation. När efterfrågan är stabil och tvärsnittet inte förändras kan produktionseffektiviteten förbättras och verktygskostnaderna kan fördelas på ett stort antal delar.
Rulllindade rör kräver materialavskärning, skiktförberedelse, uppläggning, komprimering och härdning. Dessa operationer kan innebära mer hantering och processplanering. Emellertid kan rullinpackning ge designflexibilitet som är värdefull för specialiserade komponenter, särskilt när fiberorientering måste skräddarsys för ett komplext lastfall.
Ingen av processerna är alltid billigare. Ett enkelt rulllindat rör kan vara ekonomiskt vid en viss kvantitet, medan en anpassad pultruderad profil kan kräva betydande verktygsinvesteringar. Faktiska kostnader beror på leverantörens utrustning, arbete, avkastning, materialutnyttjande och produktionsschema.
Köpare bör jämföra likvärdiga specifikationer snarare än att jämföra priser enbart för rör med samma ytterdiameter. Skillnader i väggtjocklek, laminatarkitektur, hartsinnehåll, ytfinish och toleranser kan göra två visuellt lika produkter strukturellt olika.
En användbar offertförfrågan bör inkludera rörritning, materialkvalitet, fiberorienteringskrav, dimensioner, toleranser, finish, årlig efterfrågan, satskvantitet och testkrav. Om röret kommer att bearbetas eller limmas till en sammansättning, inkludera dessa krav under offertskedet.
Den totala ägandekostnaden bör också beaktas. Ett rör som uppfyller den erforderliga styvheten och livslängden kan minska ersättningskostnader, bearbetningsspill, monteringsproblem och behovet av ytterligare förstärkning.
Vanliga frågor
Är ett pultruderat rör starkare än ett rulllindat rör?
Inte i alla lastriktningar. Pultruderade rör är ofta effektiva under längsgående belastning, medan rulllindade rör tillåter mer flexibel förstärkningsdesign. Det starkare alternativet beror på fiberorientering, väggtjocklek, hartssystem, geometri och testmetoden.
Är rulllindade kolfiberrör lämpliga för robotarmar?
Ja. Rulllindade rör kan vara lämpliga för robotarmar när laminatet ger erforderlig böjstyvhet, vridningsrespons, vikt och dimensionsnoggrannhet. Konstruktionen ska ta hänsyn till armlängd, nyttolast, acceleration, vibration och ledbelastningar.
Kan pultruderade kolfiberrör bearbetas?
Ja, förutsatt att bearbetningsprocessen är lämplig för kompositkonstruktionen. Skärning och borrning bör kontrolleras för att begränsa fiberbrott, delaminering och lokal skada. Den färdiga komponenten bör inspekteras mot de erforderliga acceptanskriterierna.
Vilken process är mer kostnadseffektiv för bulkorder?
Pultrusion är ofta attraktivt för högvolymproduktion av en fast profil. Roll-inpackning kan vara mer lämplig när applikationen kräver en anpassad laminatarkitektur. En giltig kostnadsjämförelse kräver samma produktdimensioner, prestandakrav, produktionskvantitet och inspektionskriterier.
Kan rulllindade rör använda enkelriktad kolfiberprepreg?
Ja. Enkelriktad prepreg kan användas för att skapa längsgående förstärkning, medan ytterligare lager kan arrangeras i andra vinklar när designen kräver det. Den faktiska konstruktionen beror på rörspecifikationen och tillverkarens kvalificerade process.
Slutsats
Pultruderad tub vs rulllindad tub är i grunden en jämförelse mellan två tillverkningsmetoder med olika tillvägagångssätt för fiberplacering och produktion.
Pultrusion är generellt lämpligt för konsekventa profiler med övervägande längsgående armering och upprepade produktionskrav. Roll-inpackning ger större flexibilitet i laminatdesign och är användbart när röret måste rymma flera belastningsriktningar.
För ingenjörer och inköpsteam börjar det bästa beslutet med den mekaniska prestanda som krävs, inte processnamnet. Definiera belastningsfallen, jämför motsvarande testdata, bekräfta dimensionella toleranser och utvärdera driftsmiljön innan du godkänner ett rör för produktion.
Kontakta oss
Har du svårt att bestämma dig för vilken typ av kolfiberrör du ska använda? Välkommen att kontakta oss för dina frågor. Vi är en leverantör av kolfiberprodukter från Kina. Vi har 16 års erfarenhet. Vi har både rörvalsning och pultrudering och mer än 10 produktionslinjer. Vi kan ge dig leverans snabbt. E-post: sales18@julitech.cn eller WhatsApp: +86 18822947075. Välkommen att komma för fabriksinspektion.